English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
5 способов, с помощью которых производители стержневых индукторов обеспечивают постоянную индуктивность
Стабильная индуктивность в массовом производстве опирается на пять производственных дисциплин: выбор материала сердечника, автоматическая намотка с контролем натяжения, поточные испытания индуктивности с обратной связью, температурный контроль и контроль окружающей среды, а также статистический контроль процесса с аудитом. Небольшие изменения индуктивности уменьшают запас настройки, изменяют характеристики схемы и снижают производительность. Инженеры и группы закупок, оценивающие производителя стержневых индукторов, сталкиваются с одним практическим вопросом: какие методы и средства управления действительно удерживают индуктивность в пределах допуска при больших тиражах? Пять дисциплин, представленных ниже, напрямую отвечают на этот вопрос, показывая, какой вклад вносит каждый элемент управления и что следует проверять во время аудита поставщика.
Точный выбор основного материала
Определение магнитных свойств
Индуктивность возрастает прямо пропорционально магнитной проницаемости. Катушка с воздушным сердечником создает слабое магнитное поле. Вставка магнитного материала в эту катушку концентрирует поле и значительно увеличивает как индуктивность, так и добротность. Эта физическая взаимосвязь делает базовую спецификацию первым рычагом обеспечения согласованности. Производитель стержневых индукторов , который контролирует проницаемость источника, контролирует индуктивность на выходе.
Выбор материала сердечника индуктора определяет основу для каждого последующего устройства. Инженеры указывают марку с определенным диапазоном проницаемости, а затем проверяют ее соответствие частоте применения и требованиям тока. Прецизионные производственные процессы обеспечивают точность измерения индуктивности в пределах плюс-минус двадцати процентов. Это окно зависит от стабильной эффективной проницаемости на протяжении всего производственного цикла. Сдвиг в подаваемом материале сердечника приводит к перемещению всех обмоток линии одновременно.
Тестирование на уровне партии перед намоткой
При определении характеристик на уровне партии выявляется дрейф проницаемости еще до того, как проволока попадет на сердечник. Каждая поступающая партия материала сердечника индуктора проходит выборочное испытание на проницаемость и соответствие размеров. Поставщики сравнивают результаты с характерным распределением для этого сорта. Многое, что выходит за пределы диапазона, никогда не достигает намоточной станции.
Эти ворота защищают окно допуска после прохода. Та же самая дисциплина применима к тороидальным индукторам и катушкам, где класс сердечника определяет достижимый диапазон индуктивности. Документированные данные о партиях также поддерживают отслеживаемость во время аудита поставщика. Покупатели могут запросить эти записи и подтвердить, что контроль основного материала — это измеряемый процесс, а не предположение. Однородный основной материал, проверенный по партиям, обеспечивает достижимое окно ±20 процентов при больших тиражах.
Автоматическая намотка с контролем натяжения
Число витков и плотность намотки
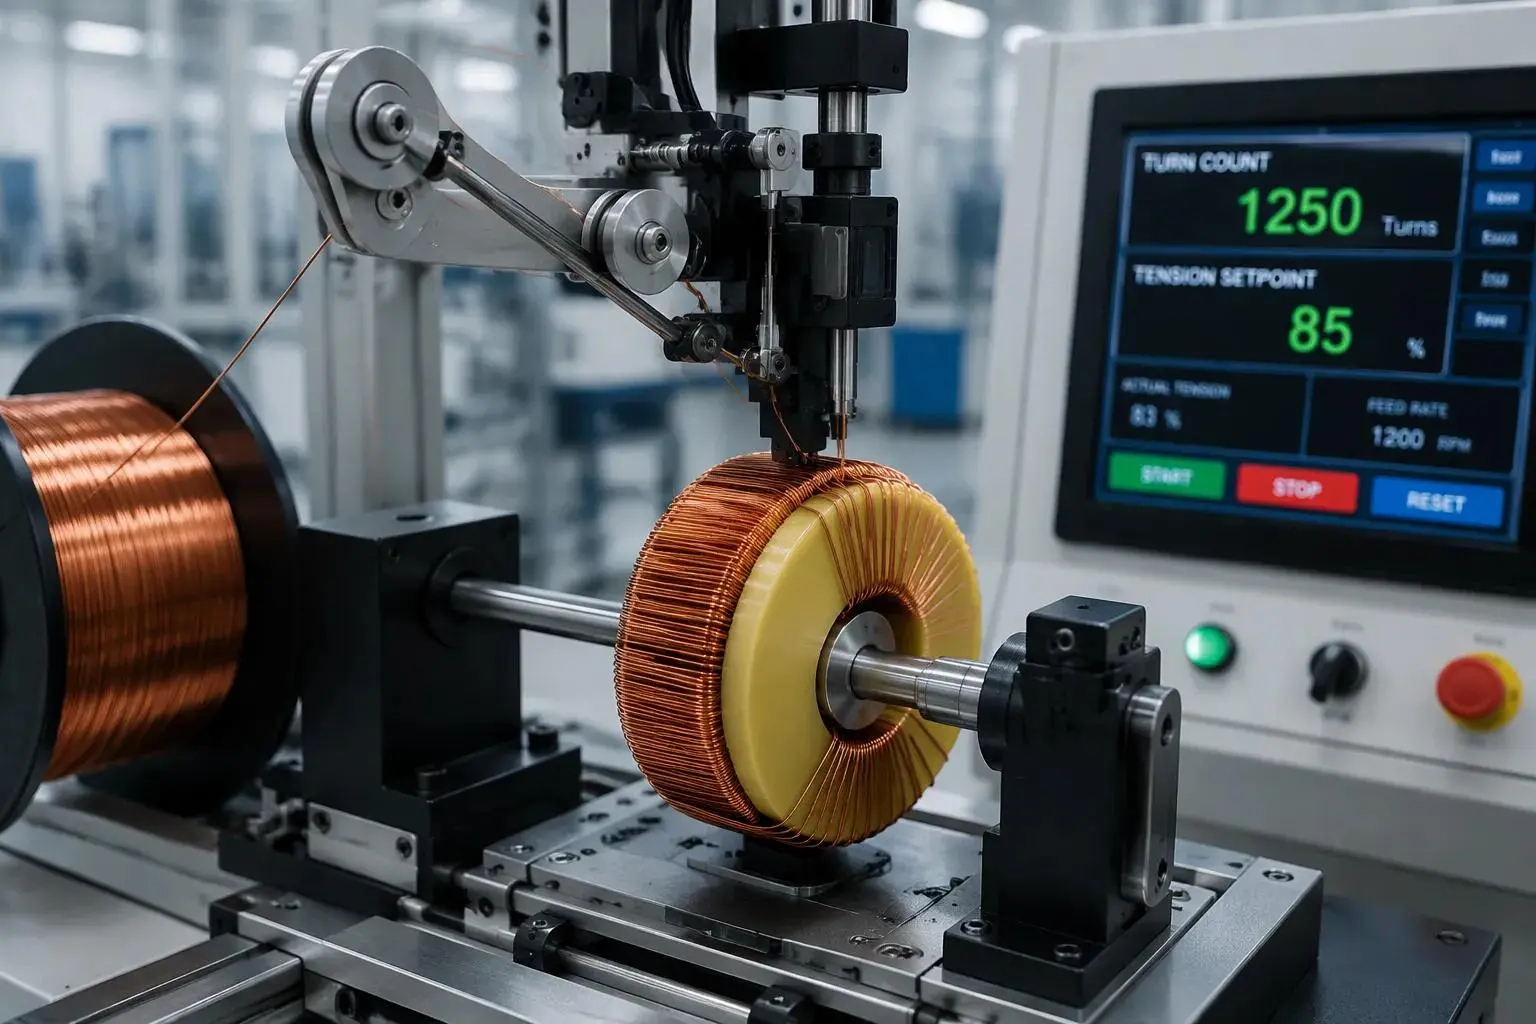
Процесс намотки является основным этапом производства индукторов . Он устанавливает значение индуктивности, стабильность индуктивности и общую производительность. Точная технология намотки обеспечивает постоянство размеров катушек при крупносерийном производстве. Автоматизированное оборудование считает витки обмотки и укладывает их ровными слоями. Количество витков каждого медного провода должно соответствовать конструкции, поскольку каждый добавленный виток усиливает магнитное поле. Один неверный поворот меняет это поле, поэтому машина размещает каждый поворот с одинаковым шагом.
Равномерная плотность витков сводит к минимуму изменение индуктивности между модулями. Следует избегать чрезмерного перекрытия витков в однослойных обмотках, чтобы обеспечить постоянство индуктивности. Дисциплинированный процесс намотки также фиксирует количество витков намотки на слой. Диаметр проволоки и расстояние между слоями определяют окончательное значение, и машина удерживает оба показателя в пределах запрограммированного рецепта. Эта дисциплина пересекается с управлением процессом с помощью тороидальных индукторов, где распределение витков и управление натяжением служат одним и тем же целям обеспечения согласованности. Та же логика применима к тороидальным индукторам и катушкам, а также к тороидальным индукторам и катушкам, построенным на тороидальных сердечниках.
Системы натяжения с замкнутым контуром
Натяжение провода определяет, насколько плотно обмотки прилегают к сердечнику. Ослабленные проволочные обмотки смещают положение и изменяют магнитную цепь. Системы натяжения с замкнутым контуром непрерывно измеряют натяжение и регулируют его в режиме реального времени. Механические танцоры, механизмы подачи с сервоприводом и тензодатчики удерживают проволоку с заданным натяжением. Контроллер сравнивает каждое показание с заданным значением и корректирует работу двигателя. Контролируемое напряжение поддерживает индуктивность каждого устройства близко к заданной.
Эти элементы управления также поддерживают процесс тороидального индуктора и обслуживают тороидальные индукторы и катушки таким же образом. Стабильное натяжение сохраняет геометрию обмоток провода при обращении и заливке. Контроль натяжения завершает процесс намотки. Документированные журналы натяжения дают аудиторам запись заданного значения и измеренного диапазона для каждого запуска. Результатом является стабильная производительность на протяжении всего производственного цикла.
Проверка индуктивности в линии и обратная связь
Ловить дрейф на намоточной станции
Измерения в линии позволяют выявить дрейф индуктивности еще до того, как детали покинут станцию намотки. Специальная испытательная головка считывает каждую готовую катушку, когда она выходит из машины. Операторы видят результат сразу, пока деталь еще на руках. Эта ранняя проверка индуктивности не позволяет дрейфующему циклу построить полную партию блоков, выходящих за пределы допуска.
Испытательное приспособление должно учитывать положение катушки на стержне . Скольжение катушки по ферритовому стержню изменяет индуктивность - тот же принцип, который используется для настройки радиоантенн AM. Приспособление, фиксирующее деталь в фиксированной контрольной точке, удаляет эту переменную. В этом случае измерение отражает саму катушку, а не то место, где ее случайно разместил оператор. Стабильное крепление удерживает показания привязанными к целевому уровню индуктивности для каждого устройства.
Замыкание петли обратной связи
Измерения возвращаются к параметрам обмотки, поэтому корректировки происходят во время пробега, а не после него. Когда показания повышаются или понижаются, контроллер регулирует количество оборотов или натяжение последующих деталей. Линия возвращается к заданной индуктивности без остановки производства или списания партии.
Та же самая дисциплина обратной связи применима к тестированию тороидальных индукторов и катушек, где геометрия обмотки также определяет конечную индуктивность. Распределение витков на тороидальных сердечниках смещает конечное значение индуктивности, поэтому контур корректирует геометрию так же, как он корректирует стержневые обмотки. Документированные записи измерений дают аудиторам доказательство того, что цикл замыкается при каждом запуске.
Тепловая компенсация и экологический контроль
Управление температурными эффектами
Температура меняет магнитную проницаемость, и индуктивность следует за этим сдвигом. Материал сердечника, который хорошо работает при комнатной температуре, может смещаться, когда обмотка нагревается во время работы. Производители решают эту проблему, выбирая марки материалов сердцевины со стабильной проницаемостью во всем диапазоне номинальных температур. Они также выбирают индукторы с высокой термической стойкостью. Этот рейтинг обеспечивает постоянные значения индуктивности, минимальные магнитные потери и долгосрочную стабильность работы.
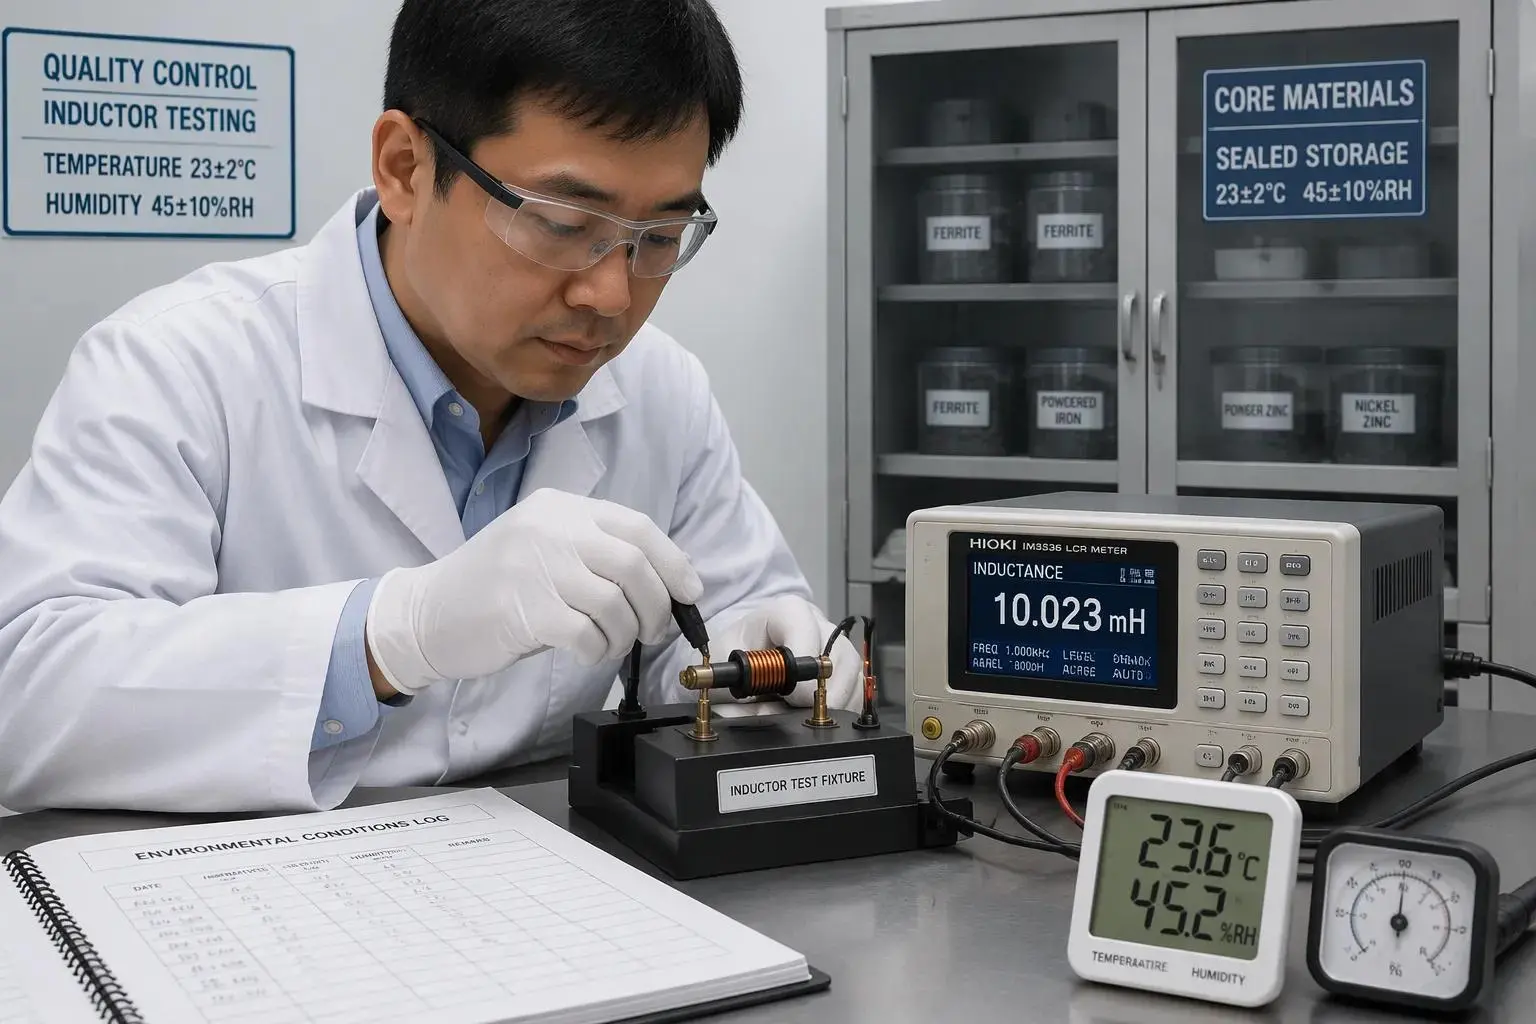
Термическая компенсация распространяется на производственный цех. Станции намотки и испытания работают при контролируемых температурах, поэтому измерения отражают деталь, а не помещение. Тестовые показания, снятые в холодном утреннем отсеке, и другие, полученные в теплом дневном отсеке, могут отличаться по причинам, не связанным с катушкой. Поддержание постоянной температуры станции устраняет эту переменную. Та же логика применима к тороидальным индукторам и катушкам, где температура сердечника влияет на конечные показания индуктивности так же, как и на стержне.
Контроль влажности и обращение с ней
Влажность и условия обращения во время производства также влияют на намотку. Поглощение влаги может изменить эффективные свойства материала сердечника, а грубое обращение может сместить положение витков на готовой катушке. Оба эффекта отодвигают индуктивность от цели. Экологический контроль на намоточных и испытательных станциях защищает окно допусков от этих воздействий.
Практические меры контроля включают мониторинг влажности, герметичное хранение чувствительного материала сердечника и определенные процедуры обращения на каждой станции. Для перемещения готовых рулонов операторы используют приспособления, а не голые руки. Эти шаги обеспечивают стабильную магнитную проницаемость каждого сердечника от входного контроля до окончательного испытания. Эта дисциплина распространяется на тороидальные индукторы и катушки, где обращение и контроль влажности обеспечивают те же цели по обеспечению консистенции. Документированные экологические журналы дают аудиторам четкую запись условий на станции во время каждого производственного цикла.
Статистический контроль процессов и аудит
Диаграммы SPC для раннего обнаружения
Статистические диаграммы управления процессом отслеживают измерения индуктивности на протяжении всего производственного цикла. Каждая точка на графике представляет собой протестированную единицу, а на диаграмме показана тенденция по ходу выполнения. Медленный дрейф вверх проявляется в виде восходящей линии задолго до того, как какая-либо отдельная часть выйдет из строя. Операторы улавливают этот дрейф заранее и исправляют его, прежде чем он станет металлоломом. Такое раннее предупреждение защищает окно допусков и сокращает отходы при крупномасштабном производстве.
Пределы управления обусловлены характерными возможностями процесса, а не догадками. Производитель изучает стабильную работу, измеряет естественный разброс значений индуктивности и устанавливает пределы этого разброса. Точки внутри пределов показывают, что процесс находится под контролем. Очки, выходящие за пределы, вызывают расследование. Производитель стержневых индукторов , который строит пределы на основе реальных данных о возможностях, дает аудиторам надежную основу для каждого решения на линии.
Выборка партии и окончательный аудит
Выборка партии и окончательный аудит индуктивности образуют последний уровень проверки. Образец, взятый из каждой партии, подвергается измерению в соответствии с характерным распределением. Аудит подтверждает, что отгруженные единицы соответствуют распределению, для производства которого был создан процесс. Этот шаг не основан на единственной проверке конца строки. Он сверяет всю партию со статистическими данными.
Та же самая дисциплина аудита применяется к тороидальным индукторам и катушкам , где геометрия обмотки определяет конечную индуктивность. Аудиторы сравнивают результаты выборки с распределением тороидальных сердечников и отмечают любую партию, которая выходит за его пределы. Документированные записи аудита завершают цепочку обеспечения качества индукторов. Покупатели могут просмотреть эти записи и подтвердить, что каждая отгруженная партия соответствует заданной индуктивности и характеризованному распределению.
Пять элементов управления обеспечивают постоянство индуктивности от проектирования до поставки. Выбор материала сердечника устанавливает магнитную основу, автоматическая намотка с контролем натяжения исправляет геометрию катушки, поточные испытания с обратной связью корректируют дрейф в ходе цикла, температурный контроль и контроль окружающей среды защищают окно допусков, а статистический контроль процесса с аудитом проверяет каждую партию. Ни один отдельный шаг сам по себе не обеспечивает стабильную производительность. Опытный производитель стержневых индукторов накладывает все пять слоев, поэтому каждый улавливает то, что упускают другие. Инженеры и специалисты по закупкам должны запрашивать у поставщиков основные данные на уровне партии, журналы напряжений, записи поточных измерений, журналы экологических условий станции и диаграммы SPC, построенные на основе охарактеризованных возможностей. Производитель стержневых индукторов, который делится этими рекордами, демонстрирует контроль над индуктивностью на больших сериях.