
 English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
Конструкция индуктора SMD и надежность паяных соединений при сборке печатных плат
Конструкция основания определяет надежность паяного соединения. Геометрия меди определяет объем припоя, форму галтели и распределение напряжений.
Инженеры-конструкторы и специалисты по сборке могут контролировать несколько параметров: размер контактной площадки, форму контактной площадки, расстояние между контактными площадками, тепловой рельеф, ориентацию компонентов и выбор между контактными площадками NSMD и SMD. Каждый выбор предотвращает конкретный вид отказа: образование надгробий, растрескивание соединений или термическую усталость.
Индуктор SMD полностью зависит от его паяных соединений. Эти суставы несут механическую нагрузку, электрический ток и тепло. Слабый сустав нарушает все три функции одновременно. Следы индуктора заслуживают такого же внимания, как и сама деталь.
В этом руководстве предлагаются практические правила принятия решений о следах. Читатели могут применять их при верстке и проверять при сборке.
Ключевые параметры при проектировании индуктора SMD
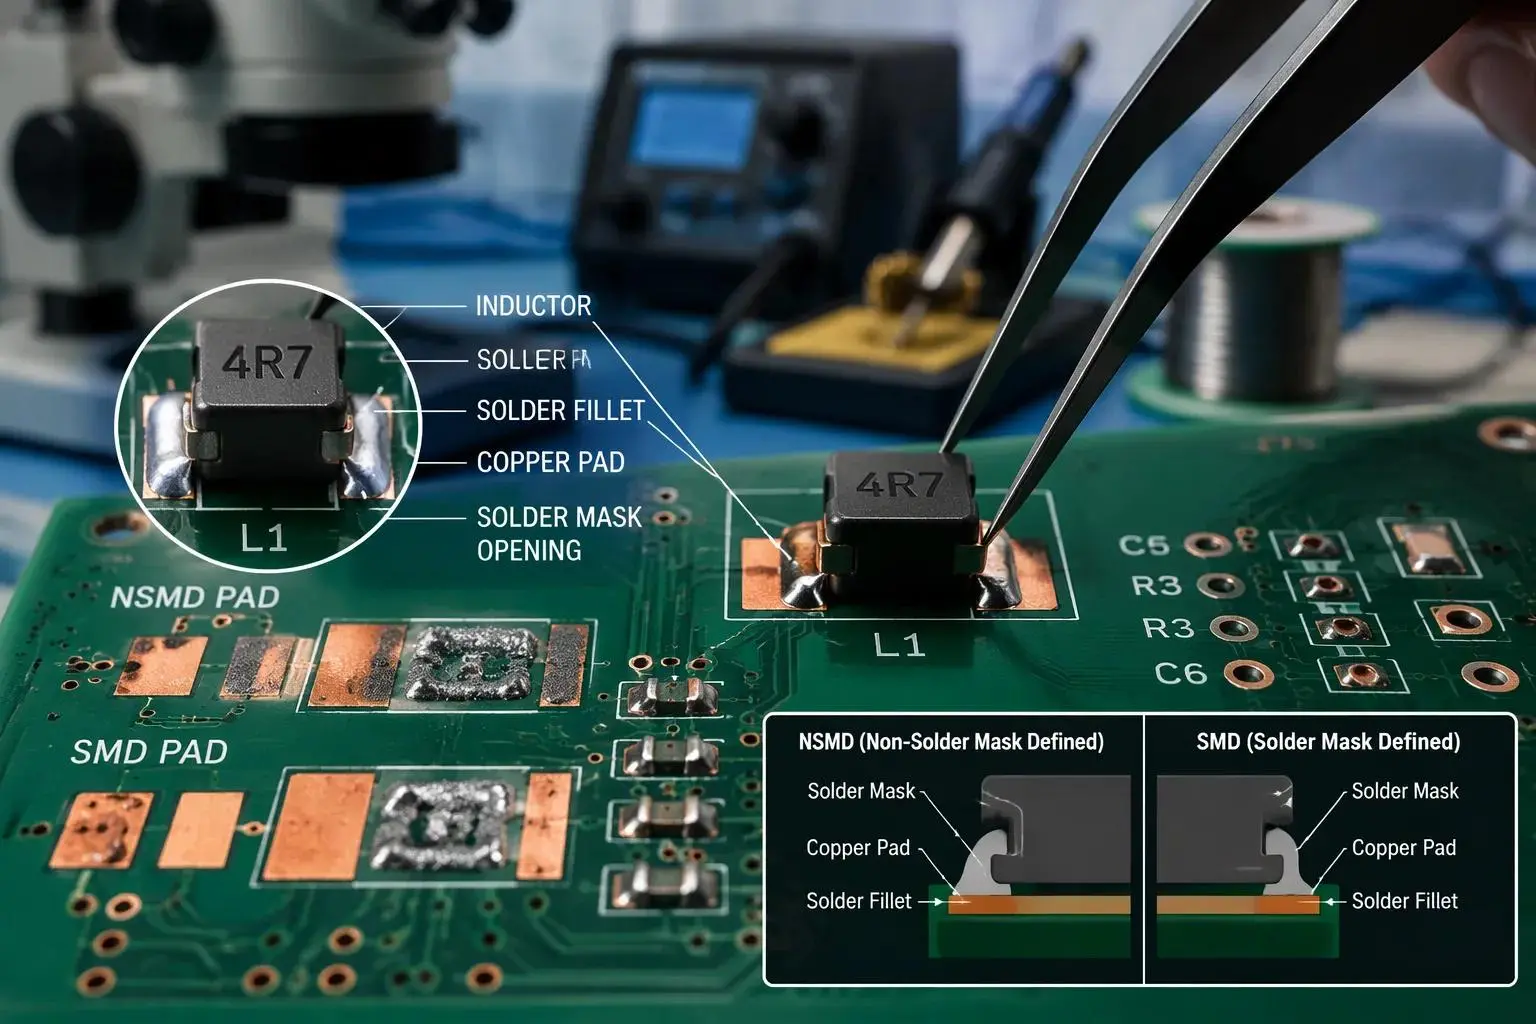
Правильно спроектированное основание обеспечивает надежные паяные соединения, точное размещение, технологичность, а также электрические и тепловые характеристики. Неточная опора приводит к плохим соединениям, смещению или невозможности сборки плат, даже если схема и разводка правильны. JLCPCB отмечает, что неправильные посадочные места приводят к слабым соединениям, избыточным замыканиям припоя, надгробиям, перекосам и долгосрочной потере надежности из-за трещин в соединениях. SLLPCB добавляет в этот список несоосные выводы, открытые соединения, паяные перемычки и бракованные сборки. Поэтому хорошее проектирование посадочного места индуктора smd начинается с трех рычагов: размеров контактных площадок, формы и расстояния между контактными площадками, а также определения маски.
Размеры контактной площадки и объем припоя
Медные площадки обычно составляют около 80% размера шарика или площадки, и это соотношение обеспечивает правильный объем припоя. Типичное удлинение пальца ноги на 0,2–0,5 мм и пятки на 0,1–0,3 мм, что, согласно отраслевым стандартам, обеспечивает повышение надежности соединения примерно на 15 %, дает пространство для формирования галтели. По данным SLLPCB, слишком маленькие, слишком большие или неправильно расположенные площадки приводят к плохой пайке. Размер и расстояние между подушечками также влияют на высвобождение пасты. JLCPCB рекомендует уменьшить апертуру на 5–10 %, чтобы предотвратить избыточное осаждение припоя, всплывание компонентов, перемычки и тепловой дисбаланс. Рекомендуемая схема расположения выводов для каждого индуктора взята из таблицы данных производителя, а уровни плотности расположения выводов IPC-7351 помогают разработчикам выбирать между классами плотности. Эти правила расположения и размеров контактных площадок применимы к любому рисунку контактных площадок, от крошечных частей чипа до больших экранированных частей .
Прокладки NSMD и SMD и следы корпуса 0603 SMD
Контактные площадки NSMD (без определения паяльной маски) повышают надежность паяного соединения по сравнению с контактными площадками SMD, поскольку отверстие маски выходит за пределы меди, а галтель охватывает стороны контактной площадки. Контактные площадки SMD подходят для плотной прокладки, где помогает крепление маски. Оба подходят к разным контекстам дизайна. Размеры корпуса SMD 0603 демонстрируют компромисс в небольших масштабах. Эти размеры упаковки 0603 требуют узких пропорций и расстояния между подушечками, а JLCPCB напрямую связывает консистенцию высвобождения пасты с размером упаковки. Размеры корпуса 0603 также находятся в диапазоне толщины трафарета 100–120 мкм, поэтому конструкция апертуры имеет такое же значение, как и геометрия меди. Дизайнеры, которые рассматривают размеры корпуса 0603 как миниатюрные версии более крупных деталей, часто теряют производительность. Размер корпуса 0603 соответствует точному проектированию посадочного места в САПР.
Размер упаковки | Идеальная толщина трафарета |
01005/0201 | 80–100 мкм |
0402/0603 | 100–120 мкм |
0805+ | 120–150 мкм |
Зоны индуктора SMD обычно состоят из двух площадок, и дизайнеры могут комбинировать их с шариком припоя для управления соединениями цепей. Форма и расстояние между подушечками определяют, насколько смачивается сустав. Сбалансированная пара медных контактных площадок обеспечивает симметричность поверхностного натяжения. Эти решения по занимаемой площади и компоновке индукторов smd напрямую влияют на надежность паяных соединений, поэтому команды должны документировать их в передовых методах компоновки печатных плат индукторов. Конструкция индуктора поверхностного монтажа, а также конструкция и размещение посадочного места объединены в одном обзоре. Корпуса и размеры индукторов сильно различаются, и для каждого индуктора требуется своя проверенная площадь . Команды разработчиков печатных плат должны относиться к каждому отпечатку как к контролируемому артефакту, а не как к остатку копирования.
Виды отказов и надежность паяных соединений
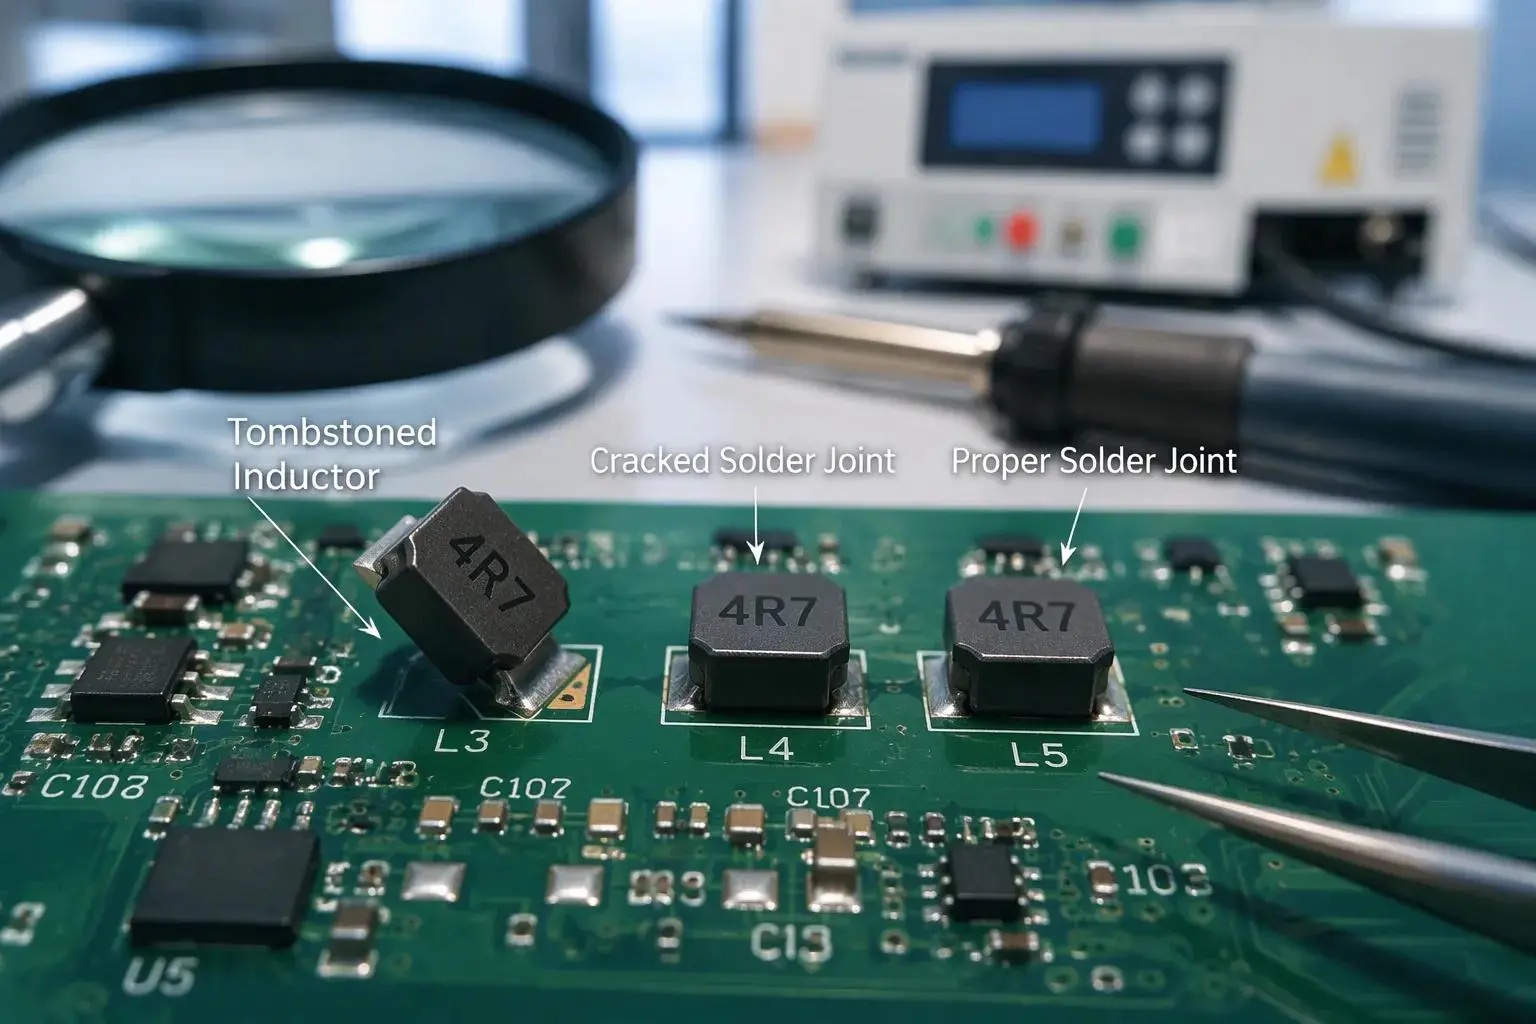
Два вида отказа преобладают в возврате поля индукторов SMD : образование надгробий во время оплавления и растрескивание соединений в течение срока службы. Каждый из них основан на определенных параметрах следа. Дисбаланс подушечек, расстояние, определение маски и ориентация — все это влияет на то, как формируется сустав и как он выдерживает нагрузку.
Надгробие и неравномерное смачивание
Надгробие возникает, когда двухконтактный SMD-компонент вытягивается вверх с одной стороны во время пайки оплавлением. Причиной является дисбаланс между двумя концами компонентов, как объясняет Beeproduced. Критический момент наступает, когда паяльная паста на обеих площадках плавится, смачивает поверхности клемм и растекается между контактной площадкой и клеммой. В идеале обе колодки нагреваются равномерно, паста разжижается практически одновременно, а возникающие силы уравновешиваются. Проблемы начинаются, когда намокание начинается раньше или сильнее с одной стороны. Жидкий припой на этой стороне притягивает компонент, в то время как на противоположной стороне не существует равной противодействующей силы. Маленькие и легкие детали легко поднимаются из-за этого дисбаланса.
По данным JLCPCB, несколько триггеров создают дисбаланс смачивающей силы:
Триггер дисбаланса смачивающей силы | Деталь |
Слишком быстрый нагрев | Одна колодка достигает температуры ликвидуса сплава раньше другой. |
Неравномерное распределение тепла меди | Одна площадка подключается к массивной пластине заземления, а другая остается изолированной. |
Несоответствие объема вставки | Несоответствие между двумя колодками |
Асимметричный коврик с подогревом | В конвекционных зонах духовки |
PCBCart добавляет к списку проблемы проектирования контактных площадок: контактные площадки разного размера, расстояния между ними или медного соединения приводят к неодинаковым объемам припоя или неравномерному поведению при нагреве. Смещенное от центра размещение позволяет припою с одной стороны захватывать клемму и перетаскивать устройство вверх. Активность флюса, вязкость пасты, качество поверхности, загрязнение и окисление также влияют на скорость смачивания. Поэтому предотвращение надгробий начинается с макета. Симметричные площадки, сбалансированные медные соединения и центрированное расположение устраняют основную причину. Контролируемый профиль оплавления с медленным запуском, постоянной площадью выдержки и правильной пиковой температурой позволяет плавить оба соединения одновременно.
Растрескивание и термическая усталость
По данным PCBMaster, трещины в соединениях возникают, когда термическое или механическое напряжение разрушает паяное соединение из-за плохого распределения напряжения на контактных площадках. Несоответствие температурного циклического расширения является движущей силой процесса. Жесткая геометрия соединения концентрирует нагрузку на пятке, а повторяющиеся циклы способствуют распространению трещины до тех пор, пока соединение не откроется. Слабая конструкция колодок повышает концентрацию напряжений, и проблема чаще всего возникает в автомобильной и промышленной среде. Неправильный размер контактной площадки или ее асимметрия, плохое выравнивание паяльной маски и пасты, а также недостаточный тепловой баланс между контактными площадками — все это способствует. Игнорирование стандартов проектирования IPC усугубляет риск.
Варианты смягчения последствий зависят от контекста. PCBMaster рекомендует библиотеки контактных площадок IPC-7351, симметричные пары контактных площадок для SMT-компонентов, оптимизированную конструкцию отверстий для пасты, улучшенный тепловой баланс для небольших компонентов и правильное расстояние между паяльными масками во избежание образования мостов. DFM проверяет перед изготовлением и выявляет ошибки несоответствия посадочных мест на ранней стадии. Проектировщики, работающие с корпусами 0603, должны учитывать, что маленькие корпуса допускают меньшую асимметрию, чем более крупные детали, поэтому тот же дисбаланс, который просто перекашивает большой индуктор, загубит деталь 0603. Эти следы корпуса 0603 также оставляют меньше меди для распространения тепла, что повышает локальное тепловое напряжение. Проверка опорной поверхности, в которой сбалансированная геометрия сочетается с проверенным окном оплавления, обеспечивает надежность паяного соединения в обоих режимах отказа.
Термические и механические соображения
Несоответствие КТР и тепловой сброс
Индуктор и его печатная плата расширяются с разной скоростью во время термоциклирования. Плата, медь и корпус компонента имеют разные коэффициенты теплового расширения. Это несоответствие приводит к растяжению паяного соединения при каждом изменении температуры. Жесткий сустав концентрирует напряжение в пятке, где желобок встречается с подушечкой. Повторяющиеся циклы затем распространяют трещину до тех пор, пока соединение не откроется.
Термический рельеф определяет, как тепло проходит через соединение. Прокладка, прикрепленная непосредственно к большой медной пластине, быстро отводит тепло во время оплавления. Этот быстрый сток может сделать один вывод более холодным, чем другой, и задержать намокание на этой стороне. Спицы с термозащитой замедляют путь тепла и уравновешивают два конца. Проектировщикам следует сопоставить это преимущество с потребностями в токе, поскольку узкие спицы увеличивают сопротивление. Правильный баланс зависит от уровня мощности индуктора и окружающей медной области.
Ориентация и распределение напряжений
Ориентация компонента меняет путь напряжения через соединение. Индуктор, расположенный параллельно краю платы, испытывает изгибающее напряжение вдоль своей длинной оси. Поворот на девяносто градусов смещает нагрузку в более слабое направление. При проверке компоновки необходимо проверить ориентацию на соответствие известным точкам изгиба платы, монтажным отверстиям и областям разъемов.
Симметрия колодок обеспечивает равномерное распределение нагрузки. Асимметричные подушечки нагружают одно филе сильнее, чем его партнерское. Симметричная геометрия, проверенная на соответствие рельефу поверхности IPC-7351, распределяет нагрузку на оба сустава. Хорошая конструкция основания сочетает в себе симметрию и разумную ориентацию. Команды должны записать оба варианта в свою библиотеку посадочных мест, чтобы последующие проекты унаследовали проверенный макет. Эта дисциплина обеспечивает надежность паяных соединений на протяжении всего срока службы продукта.
Рекомендации по монтажу индуктора SMD
Выбор посадочного места непосредственно влияет на дизайн апертуры трафарета и окно профиля перекомпоновки. Слишком большая площадка требует уменьшенной апертуры; подушечка, привязанная к тяжелой меди, требует более медленного замачивания. Эти рекомендации по занимаемой площади индуктора smd привязывают решения по компоновке к сборочной линии.
При сборке SMT можно получить от 5,5 до 20 паяных соединений на квадратный сантиметр с высокой ударопрочностью и вибростойкостью. Дизайн занимаемой площади поддерживает такую плотность. Сбалансированные подушечки удерживают объем пасты постоянным, а постоянный объем удерживает каждый шов в окне. Группы, не имеющие собственного контроля процесса, могут рассчитывать на профессиональные услуги по сборке печатных плат для экранированных индукторов SMD . Этот маршрут подходит командам с небольшим объемом; это один из вариантов, а не требование.
Дизайн трафарета и профиль перекомпоновки
Размер апертуры соответствует геометрии площадки. Конструкторы уменьшают отверстие по отношению к меди на 5–10 %, чтобы предотвратить избыток пасты, всплытие компонентов и образование перемычек. Размер корпуса 0603 находится в полосе трафарета 100–120 мкм, поэтому точность апертуры здесь имеет большее значение, чем на более крупных деталях. Пайка оплавлением успешна, когда оба вывода вместе достигают ликвидуса. Медленное нарастание и постоянное вымачивание уравновешивают эти два конца. Та же логика проявляется в передовых методах компоновки печатных плат с индукторами: симметричная медь, симметричный нагрев.
Инспекция и контроль процессов
Проверка замыкает цикл. Визуальные проверки выявляют надгробия и перекосы. Рентген выявляет пустоты и скрытые галтели под экранированными телами. Поперечное сечение подтверждает форму скруглений на критических частях. Каждый результат учитывается при пересмотре посадочного места. Повторяющаяся пустота указывает на изменение апертуры; Треснутая пятка указывает на геометрию колодки. Такая обратная связь превращает проектирование посадочных мест индуктора поверхностного монтажа в итеративную дисциплину. Правильное производство и сборка включают этот цикл с первого дня.
Контрольный список лучших практик Footprint
В таблице ниже параметры, рассмотренные в предыдущих разделах, собраны в единый обзорный лист. Каждая строка указывает на раздел, в котором объясняется обоснование.
Параметр | Цель | Раздел |
Соотношение колодок | Медные колодки составляют около 80% от размера колодки или шара. | Размеры контактной площадки и объем припоя |
Расширение пальцев ног | 0,2–0,5 мм | Размеры контактной площадки и объем припоя |
Расширение пятки | 0,1–0,3 мм | Размеры контактной площадки и объем припоя |
Определение маски | NSMD для совместной надежности, SMD для плотной прокладки | NSMD против колодок SMD |
Симметрия площадки | Одинаковая площадь и одинаковое медное соединение на обеих контактных площадках | Надгробие и неравномерное смачивание |
Термальный рельеф | Размер спиц соответствует уровню мощности индуктора. | Несоответствие КТР и тепловой сброс |
Ориентация | Проверено на наличие мест изгиба платы и монтажных отверстий. | Ориентация и распределение напряжений |
Трафаретная апертура | Снижение на 5–10 % по сравнению с медью | Дизайн трафарета и профиль перекомпоновки |
Толщина трафарета | 100–120 мкм для площади корпуса 0603 | NSMD против колодок SMD |
Перекомпоновка | Медленное нарастание, постоянное вымачивание, синхронизация ликвидуса. | Дизайн трафарета и профиль перекомпоновки |
Дизайнеры должны использовать этот список во время проверки макета, а не после изготовления. Коэффициент колодок, выходящий за пределы целевого 80%, или асимметричная пара будут обнаружены как дефект при сборке. Отраслевые стандарты связывают указанное выше удлинение пальцев и пяток с повышением надежности суставов примерно на 15%, поэтому цифры имеют реальный вес.
Две привычки делают контрольный список полезным. Сначала проверьте каждую запись о контактах индуктора smd в соответствии с таблицей данных производителя и уровнями плотности IPC-7351. Во-вторых, регистрируйте каждое отклонение и результат его проверки. Эти рекомендации по занимаемой площади индукторов smd защищают производительность только в том случае, если команды последовательно применяют их в разных проектах. Надежный дизайн основания и передовые методы компоновки печатных плат с индукторами имеют одну и ту же основу: сбалансированную медь, проверенную геометрию и документированный обзор. Команды, которые рассматривают проектирование посадочных мест индуктора поверхностного монтажа как контролируемый процесс, создают библиотеку проверенных посадочных мест. Эта библиотека затем сокращает каждую будущую компоновку и обеспечивает предсказуемость совместной надежности.
Конструкция основания дает инженерам первый и наиболее управляемый рычаг для обеспечения надежности паяного соединения. Геометрия меди задает объем припоя, форму галтели и путь напряжения до того, как какая-либо деталь достигнет линии.
Дизайнерам следует применять параметры контрольного списка на ранних этапах разработки макета. Затем они проверяют каждый выбор с помощью данных сборки и проверки. Эта последовательность позволяет выявить дисбаланс до того, как он станет дефектом.
Результаты полевых исследований и отзывы о процессе должны стать стимулом для следующей редакции. Треснутая пятка или повторяющаяся пустота подскажут командам, где нужно доработать след. Каждое обновление усиливает библиотеку. Каждый индуктор наследует проверенный образец заземления, и каждый новый анализ следов начинается с фактических данных, а не догадок.


